Ремонт промышленного насоса: почему он ломается повторно
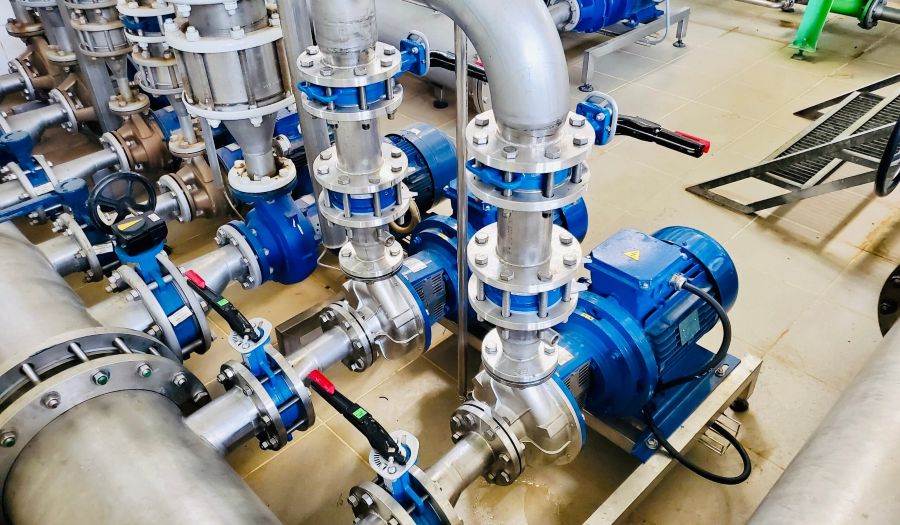
Многим механикам знакома такая ситуация: насос вернулся из мастерской, проработал пару месяцев и снова остановился с той же течью или вибрацией. Повторный отказ означает не только новые расходы на запчасти. Это еще и простой технологической линии, аварийные переключения на резерв и срыв производственных графиков. Качественный ремонт промышленных насосов начинается с поиска причины поломки, а не с замены изношенной детали. Именно здесь кроется ответ на вопрос, почему агрегаты выходят из строя снова.
Чаще всего виноват не один фактор, а их сочетание: ошибки при сборке, неправильный монтаж, неподходящий режим работы и отсутствие контроля после пуска. Разберем основные причины повторных поломок и способы прервать этот замкнутый круг. Понимание этих механизмов помогает главному механику правильно поставить задачу подрядчику и оценить качество выполненных работ.
Замена детали вместо устранения причины
Разрушенный подшипник или изношенное торцевое уплотнение — это следствие, а не диагноз. Если мастер просто меняет поврежденный элемент и не выясняет, что привело к износу, новая деталь окажется в тех же условиях. Она выйдет из строя примерно в те же сроки. В результате предприятие платит за один и тот же ремонт несколько раз, а реальная проблема остается нерешенной.
Полноценная дефектация включает изучение характера износа, замер биения вала, проверку посадочных мест и зазоров, анализ следов трения и коррозии. По тому, как именно разрушилась деталь, опытный специалист определяет первопричину: перекос, перегрев, абразив в перекачиваемой среде или недостаток смазки.
Нарушение центровки и ошибки монтажа
Одна из самых распространенных причин повторных отказов — несоосность валов насоса и электродвигателя. Даже смещение в несколько десятых миллиметра создает дополнительные нагрузки на подшипники и уплотнения, повышает вибрацию и ускоряет износ соединительной муфты. Особенно быстро несоосность проявляется на высокооборотных агрегатах и консольных насосах с длинным валом.
Не менее опасны напряжения от трубопроводов, которые «тянут» корпус насоса. Опасна и так называемая «мягкая лапа», когда опоры агрегата неплотно прилегают к раме. Поэтому после ремонта нужна лазерная центровка на месте установки и проверка креплений. Одной аккуратной сборки в цеху для этого недостаточно.
Работа вне рабочей точки и кавитация
Каждый насос рассчитан на определенную подачу и напор, при которых КПД максимален, а нагрузки на ротор минимальны. Если агрегат постоянно работает с прикрытой задвижкой или, наоборот, с избыточной подачей, возникают радиальные усилия, перегрев и повышенная вибрация. Такое часто случается, когда насос подбирали с большим запасом или когда параметры сети изменились после реконструкции.
Отдельная проблема — кавитация: в зоне всасывания образуются и схлопываются пузырьки пара. Этот процесс буквально выедает металл рабочего колеса. Причины кавитации — недостаточный подпор, засоренный фильтр или завышенная температура жидкости. Если их не устранить, даже новое колесо быстро придет в негодность.
Качество запчастей и пропущенные операции
Дешевые аналоги подшипников, уплотнений и рабочих колес часто не соответствуют исходным допускам и материалам. Колесо из неподходящего сплава не выдерживает агрессивной или абразивной среды. Неоригинальное уплотнение может быть рассчитано на другие давление и температуру. Экономия на комплектующих в итоге оборачивается внеплановым простоем, который стоит многократно дороже.
Серьезную роль играют и операции, которые иногда пропускают ради экономии времени: динамическая балансировка ротора, восстановление номинальных зазоров в щелевых уплотнениях, проверка вала на прогиб. Дисбаланс и увеличенные зазоры снижают производительность и вызывают вибрацию, которая разрушает узлы изнутри.
Уплотнения и подшипники — слабые места агрегата
Торцевое уплотнение чувствительно к сухому ходу, загрязнениям и неправильной установке. Достаточно ошибки в поджатии пружины, царапины на паре трения или отсутствия промывки, и течь появится уже через несколько недель после запуска. Для сред с твердыми включениями или высокой температурой важно правильно подобрать материалы пар трения и схему подачи затворной жидкости.
Подшипниковые узлы страдают от избытка или недостатка смазки, попадания влаги и неправильной посадки. Перегрев подшипника часто говорит не о его браке, а о перекосе или чрезмерной осевой нагрузке. Поэтому менять подшипник без анализа условий работы бесполезно.
Эксплуатация после ремонта
Даже идеально восстановленный насос можно быстро вывести из строя неправильным пуском. Запуск без заполнения корпуса жидкостью, резкое открытие задвижек и частые пуски без плавного разгона создают пиковые нагрузки на узлы.
Для долгой работы важны регулярный контроль вибрации и температуры подшипников, своевременная замена смазки и очистка фильтров. Журнал наблюдений помогает заметить тревожные тенденции до того, как они приведут к аварийной остановке. Вибродиагностика в динамике позволяет спланировать обслуживание заранее и не доводить агрегат до капитального ремонта.
Как разорвать цикл повторных поломок
Надежный результат дает комплексный подход. В него входят диагностика на месте эксплуатации, полная разборка и дефектация, восстановление геометрии деталей, балансировка, стендовые испытания и центровка при монтаже. Каждый этап фиксируется в отчете, чтобы заказчик видел, что именно было сделано и почему.
Не менее важна обратная связь: специалист должен дать рекомендации по режиму работы, обвязке и обслуживанию. Когда устранена сама первопричина, а не только ее последствия, насосное оборудов.